


 当前位置 :
发酵罐染菌倒罐?凯大预混式直流蒸汽发生器恒温灭菌,纯种发酵
生物发酵生产中,一旦发酵罐染菌,整罐培养基、菌种全部报废,也就是行业常说的倒罐。不管是酶制剂、氨基酸、益生菌、生物制药还是食品发酵,一次倒罐带来的原料损失、生产停工、排产延误,都会给企业造成巨大损失。很多发酵车间反复遭遇染菌,排查管路、检修密封、优化空气过滤系统,投入大量人力,却依然时不时出现灭菌不彻底、杂菌入侵的问题,批次稳定性很难保障。

多数人第一时间会把问题锁定在罐体密封、滤芯、管道死角,却常常忽略一个关键环节:灭菌用的蒸汽品质。传统锅炉输出的蒸汽压力波动大、干度不足,夹杂大量冷凝水,属于湿蒸汽。在位灭菌、实罐灭菌过程中,压力表显示达到 121℃,但罐内、管道、阀门死角热量传递不均匀,局部温度达不到灭菌要求,耐热芽孢、杂菌无法彻底灭活,形成隐蔽污染点海南医科大...。蒸汽忽高忽低,保温阶段温度、压力来回跳动,灭菌曲线看着合格,实际灭菌效果打折扣;大量冷凝水积聚在罐底与管路,还会形成低温区,滋生生物膜,成为持续染菌的隐患。
发酵灭菌的核心,是稳定、高干度的饱和蒸汽,全程恒温保压,让湿热热量均匀渗透培养基、罐壁、阀门、取样管路、过滤器,稳定达到灭菌所需温度并足额保温,杀灭所有杂菌与芽孢,为纯种发酵建立无菌环境。湿热灭菌依靠蒸汽凝结释放潜热实现杀菌,蒸汽干度、温度稳定性直接决定灭菌成败,不是简单有蒸汽通入就可以。

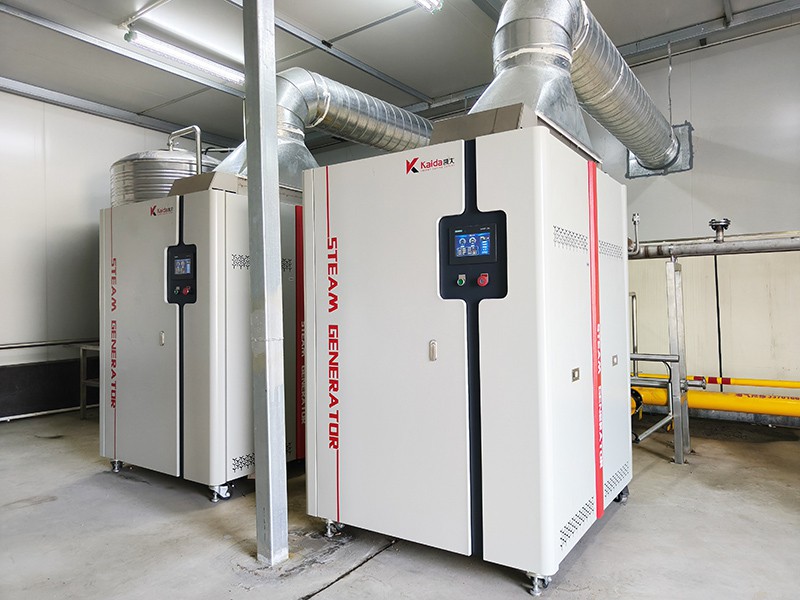
凯大预混式直流蒸汽发生器,专为生物发酵在位灭菌、实消工艺打造,从热源端解决蒸汽不稳带来的染菌风险。设备采用全预混燃烧+直流换热技术,搭配高效汽水分离设计,产出高干度饱和蒸汽,游离水少,减少冷凝水堆积,避免罐内出现低温死角;恒温稳压输出,灭菌保温阶段温度、压力平稳可控,不会出现骤升骤降,保障全程稳定达标,培养基、罐内所有接触面受热均匀,杂菌、芽孢灭活彻底,从源头降低染菌概率。
对比传统热源,它更适配发酵车间多罐轮换灭菌、间歇用汽的工况。变频模块调控,多台发酵罐交替灭菌时,用汽负荷变化,蒸汽供给同步自适应,不会出现多路同时用汽就掉压、降温的情况。开机30秒快速产出蒸汽,无需长时间预热,灭菌排班灵活,不用提前长时间烘炉等待;模块化并联方案,小试种子罐、中试罐、大型生产发酵罐都能匹配,可根据车间扩产需求逐步叠加模块。

同时设备低氮燃烧,排放达标,符合生物制药、生化工厂环保管控要求;设备系统水容积小于30升,不属于特种设备,省去锅炉年检、报备的繁琐流程,不占用车间生产时间,运维简单可靠。不少发酵企业替换原有蒸汽设备之后,灭菌稳定性明显提升,倒罐率大幅下降,菌种生长环境干净可控,发酵单位稳定,批次之间数据一致性更好,原料损耗减少,生产排产可控性显著提高。
发酵行业,无菌就是生命线。同样的罐体、同样的灭菌流程,蒸汽品质不一样,灭菌效果天差地别。还在被发酵罐反复染菌、意外倒罐、批次不稳定困扰的生物发酵、制药、酶制剂企业,可以换一套供热思路。凯大预混式直流蒸汽发生器,恒温干蒸汽稳定灭菌,守住无菌底线,保障纯种发酵,减少倒罐损失,让发酵生产稳定可控,提升产品收率与经济效益。