


 当前位置 :
口服液瓶体灭菌选凯大预混式直流蒸汽发生器,高温蒸汽灭菌,灌装更安心
口服液生产属于无菌制剂赛道,瓶体灭菌是灌装前一道至关重要的工序。玻璃瓶、胶塞、铝盖如果灭菌不彻底,残留芽孢、微生物,极易造成药液污染,出现整批次产品报废,甚至引发质量风险。很多口服液生产企业都遇到这类难题:灭菌柜供气压力波动,灭菌腔冷点温度不达标;蒸汽含水量大,瓶身残留水渍;传统锅炉启停繁琐、年检复杂,一旦热源故障,整条灌装流水线被迫停机,影响交付与 GMP 审计验收。想要保障灌装安全,稳定、洁净、达标的高温饱和蒸汽,是瓶体湿热灭菌的核心基础。
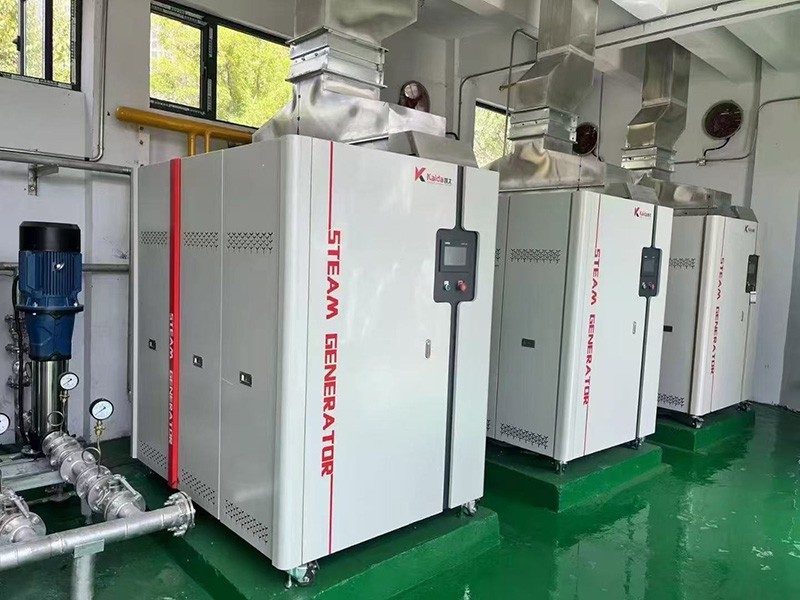
口服液瓶体湿热灭菌,行业通用标准为 121℃饱和蒸汽灭菌,对蒸汽干度、压力稳定性、洁净度都有着严格要求。饱和蒸汽穿透力强,能够渗入瓶内、瓶口螺纹缝隙、胶塞褶皱位置,破坏微生物蛋白结构,彻底杀灭耐热芽孢。如果蒸汽压力忽高忽低,灭菌柜温度漂移,F0 值无法稳定达标,就会出现 “看起来完成灭菌,实际微生物未完全灭活” 的隐患;湿蒸汽带入大量冷凝水,瓶壁积水,灭菌后烘干难度加大,还会增加二次染菌风险。传统锅炉容易出现供汽滞后、蒸汽带水、管路锈蚀析出杂质等问题,很难持续满足制药车间连续灭菌生产需求。凯大预混式直流蒸汽发生器,专为口服液瓶体灭菌工况设计,稳定输出高温洁净饱和蒸汽,筑牢无菌灌装第一道防线。

恒压恒温供汽,保障灭菌 F0 值稳定达标
凯大预混式直流蒸汽发生器搭载智能 PLC 变频控制系统,配合高精度压力闭环调节,持续输出稳定压力的饱和蒸汽,精准维持 121℃灭菌所需温度,灭菌柜在升温、保温、保压全过程温度波动小,消除灭菌腔冷点,F0 值稳定可控,满足药典无菌验证要求。 即便多条灭菌柜交替工作,用汽负荷动态变化,设备也能自动调节输出功率,按需产汽,不会出现压力骤降、掉温的情况。连续生产状态下,每一批次口服液玻璃瓶、胶塞的灭菌参数保持一致,灭菌效果重复性强,杜绝批次间灭菌效果差异,减少灭菌不合格带来的产品报废风险。

高干度洁净蒸汽,无杂质,适配制药 GMP 车间
制药车间灭菌,蒸汽洁净度不可忽视。凯大预混式直流蒸汽发生器配备专利汽水分离装置,产出高干度饱和蒸汽,减少蒸汽带水,降低瓶体积水问题,方便灭菌后烘干工序。设备过流管路采用不锈钢材质,不易锈蚀,避免铁锈、杂质随蒸汽进入灭菌柜污染瓶体。设备采用全预混低氮燃烧技术,燃气与空气提前充分混合燃烧,燃烧完全,氮氧化物排放低,符合医药洁净车间环保管控标准。燃烧烟气和蒸汽回路相互隔离,烟气不会混入灭菌蒸汽,不会对瓶体造成污染,满足口服液生产 GMP 洁净车间使用要求,审计资料可追溯。
模块化并联运行,保障灭菌工序不间断
口服液生产线多为 24 小时连续生产,灭菌工序一旦断汽,整条灌装线就要停工。凯大预混式直流蒸汽发生器支持多模组并联安装,模组独立运行、互为备用,单个模组检修维护,其余模组可持续供气,灭菌工序不停机,最大程度保障灌装产能稳定。 开机快速产出蒸汽,预热时间短,响应速度快,灭菌柜随用随启,无需长时间等待锅炉升温。同时配备双冷凝余热回收结构,热量充分回收,相比传统锅炉,降低灭菌工序燃气消耗,兼顾生产安全与生产成本。

免报装年审,降低药企特种设备管理压力
凯大预混式直流蒸汽发生器系统水容积小于30L,不属于特种设备,无需锅炉报检、年审,不需要专职持证司炉工值守,大幅减少药企特种设备备案、年检、人员管理成本,规避传统锅炉年检停机带来的停产损失。设备内置缺水、超压、超温、熄火多重联锁安全防护,运行安全可靠,设备体积紧凑,可就近布置在灭菌车间旁,缩短蒸汽输送管路,减少管路热损耗与冷凝水产生,进一步保障蒸汽品质。
口服液产品安全直接关系终端消费者健康,瓶体灭菌不能存在半点侥幸。很多药企投入大量资金升级灭菌柜,却忽略热源端蒸汽品质不稳定带来的潜在质量隐患。选用凯大预混式直流蒸汽发生器,以稳定高温饱和蒸汽完成瓶体、胶塞灭菌,灭菌参数稳定可追溯,降低微生物污染风险,让后续灌装工序更安心。无论是中小型口服液药企,还是规模化无菌制剂工厂,这套热源方案既能满足 GMP 合规生产要求,实现稳定灭菌,又能节能降耗、简化设备管理,是口服液瓶体灭菌热源升级优选方案。